
Manutenção de máquinas de embalagem: como evitar paradas e perdas na produção
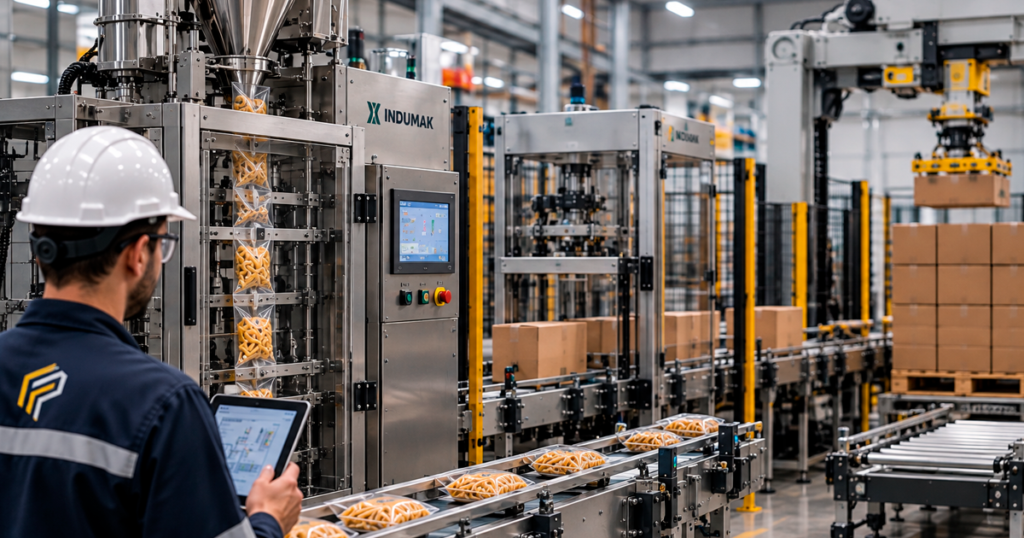
Manutenção de Máquinas de Embalagem: Como Evitar Paradas e Perdas na Produção Uma linha de embalagem dificilmente perde eficiência de uma hora para outra. Antes de uma parada mais séria, normalmente aparecem pequenos sinais: sensores que precisam de ajustes frequentes, falhas que desaparecem após um reset, perda de velocidade, movimentos fora de sincronismo ou pequenas interrupções que começam a fazer parte da rotina. O problema está justamente em quando essas ocorrências passam a ser consideradas “normais”. Em linhas automatizadas, uma falha em uma única etapa pode afetar todo o processo. Uma empacotadora pode estar funcionando corretamente, mas se a enfardadeira, encaixotadora ou paletizadora não acompanhar o ritmo, o resultado será acúmulo de produto, redução de velocidade ou até a interrupção da produção. Por isso, a manutenção de máquinas de embalagem precisa considerar não apenas o equipamento que apresentou a falha, mas também sua integração com o restante da linha. Pequenas falhas podem indicar problemas maiores Nem sempre uma máquina precisa parar completamente para demonstrar que existe algo errado. Um dos sinais mais comuns é o aumento das pequenas intervenções durante o turno. O operador precisa reposicionar um sensor, realizar um reset, diminuir a velocidade ou fazer algum ajuste para continuar produzindo. Isoladamente, cada ocorrência pode representar poucos minutos. Somadas durante dias ou semanas, entretanto, elas podem representar uma perda significativa de produtividade. Outro sinal importante é quando a máquina continua funcionando, mas já não consegue trabalhar nas mesmas condições de antes. Uma empacotadora que anteriormente operava de forma estável em determinada velocidade e agora precisa trabalhar mais devagar merece investigação. A causa pode estar relacionada a desgaste mecânico, sensores, sistemas pneumáticos, acionamentos, parametrização ou até ao sincronismo com os demais equipamentos da linha. O mesmo vale para alarmes que aparecem e desaparecem. Se o equipamento apresenta uma falha, é reiniciado e volta a funcionar, isso não significa necessariamente que o problema tenha sido resolvido. O reset pode apenas restabelecer temporariamente a operação enquanto a verdadeira causa permanece presente. É justamente nesse momento que o diagnóstico técnico se torna importante: antes que uma pequena ocorrência evolua para uma parada prolongada. O que deve ser analisado na manutenção de uma linha de embalagem? Uma máquina de embalagem reúne diferentes tecnologias trabalhando simultaneamente. Por isso, uma manutenção eficiente não deve se limitar à troca de componentes. Na parte elétrica, é importante avaliar conexões, bornes, contatores, relés, fontes, cabeamento e condições gerais do painel. Mau contato, aquecimento ou instabilidade na alimentação podem provocar falhas intermitentes difíceis de identificar. Na automação, CLPs, IHMs, sensores, módulos de entrada e saída, inversores e sistemas de comunicação precisam trabalhar de forma integrada. Quando uma condição deixa de ser atendida, a máquina pode interromper uma sequência mesmo que nenhum componente esteja completamente danificado. Os sistemas pneumáticos também merecem atenção. Vazamentos, válvulas com funcionamento irregular, cilindros desgastados ou pressão inadequada podem alterar tempos de movimento e comprometer o sincronismo da máquina. Já na parte mecânica, correias, rolamentos, guias, correntes, acoplamentos, alinhamentos e lubrificação precisam ser avaliados de acordo com as características do equipamento. Ou seja, muitas vezes aquilo que o operador percebe como “falha da máquina” é apenas o resultado final de um problema que começou em outro ponto. É por isso que encontrar a causa da falha é mais importante do que simplesmente fazer o equipamento voltar a funcionar. Empacotadoras, enfardadeiras e equipamentos de final de linha precisam trabalhar em conjunto Quando falamos em manutenção de máquinas de embalagem, é importante observar a linha como um sistema. Uma operação pode envolver empacotadoras, envasadoras, dosadoras, enfardadeiras, encaixotadoras, transportadores, detectores de metais, sistemas de controle de peso, paletizadoras, células robotizadas e stretchadeiras. Cada equipamento possui suas particularidades, mas todos dependem de integração. Em uma empacotadora, por exemplo, problemas de dosagem, sensores, selagem, acionamentos ou sincronismo podem reduzir diretamente a capacidade produtiva. Em enfardadeiras e encaixotadoras, falhas em sensores, esteiras, pneumática ou automação podem criar um gargalo depois que o produto já foi embalado. Na paletização, posicionamento, sistemas de segurança, sensores, acionamentos e programação precisam trabalhar de maneira coordenada para manter repetibilidade e produtividade. E até uma stretchadeira, localizada no final do processo, pode limitar toda a operação quando não consegue acompanhar a velocidade de saída dos pallets. Por isso, nem sempre a solução está em aumentar a velocidade de uma máquina. Às vezes, é necessário identificar qual etapa está limitando o desempenho do conjunto. Esse olhar mais amplo também ajuda a encontrar oportunidades de ajustes e melhorias que vão além da manutenção corretiva. Manutenção preventiva ou esperar a máquina parar? A manutenção corretiva continuará sendo necessária quando uma falha inesperada acontecer. O problema é quando ela se torna a principal estratégia da indústria. Esperar o equipamento parar significa permitir que a falha determine o momento da intervenção — e esse momento pode acontecer justamente durante um pico de produção. A manutenção preventiva permite identificar antecipadamente componentes desgastados, conexões inadequadas, vazamentos, sensores instáveis, aquecimento e outras condições que podem evoluir para falhas. Em equipamentos mais antigos, a avaliação também pode indicar que determinados problemas estão relacionados à obsolescência. CLPs descontinuados, IHMs antigas, inversores fora de linha e dificuldade para encontrar peças podem aumentar tanto o tempo quanto o custo das paradas. Nesses casos, além da manutenção, pode fazer sentido avaliar um retrofit, atualizando determinados sistemas sem necessariamente substituir toda a máquina. O objetivo deve ser sempre o mesmo: aumentar a confiabilidade e a disponibilidade do equipamento para a produção. Quando procurar suporte técnico para sua linha de embalagem? Alguns sinais não devem ser ignorados: Paradas cada vez mais frequentes; Necessidade constante de reset; Sensores exigindo ajustes recorrentes; Perda de velocidade; Falhas de comunicação; Movimentos pneumáticos irregulares; Equipamentos trabalhando fora de sincronismo; Aumento das pequenas intervenções durante a produção. Se essas situações já fazem parte da rotina, pode ser mais vantajoso investigar agora do que esperar uma parada maior. A FLEP Automação Industrial atua com manutenção, diagnóstico, ajustes e melhorias em máquinas de embalagem e equipamentos de final de linha, incluindo empacotadoras, envasadoras, dosadoras, enfardadeiras, encaixotadoras, paletizadoras e stretchadeiras. A
Como descobrir se um motor é 220V ou 380V pela Placa? Guia Completo para evitar erros na instalação

Na instalação de motores elétricos industriais, um dos erros mais comuns é ligar o equipamento em uma tensão diferente da especificada pelo fabricante. Esse erro pode provocar desde o funcionamento inadequado até a queima completa do motor. A boa notícia é que a resposta está na própria placa de identificação do motor. Neste artigo, você aprenderá como identificar corretamente se um motor é 220V ou 380V apenas analisando as informações presentes na placa, além de entender como interpretar as ligações e evitar problemas durante a instalação. Por que é importante identificar corretamente a tensão do motor? A tensão de alimentação influencia diretamente o desempenho e a segurança do equipamento. Quando um motor é ligado na tensão errada, podem ocorrer: Superaquecimento; Aumento da corrente elétrica; Perda de torque; Redução da vida útil; Atuação constante das proteções; Queima dos enrolamentos. Por isso, antes de qualquer instalação, manutenção ou substituição, a leitura da placa deve ser uma etapa obrigatória. Onde encontrar a informação da tensão? A informação está localizada na placa de identificação fixada na carcaça do motor. Normalmente ela aparece no campo Tensão (Voltage ou V). Exemplos comuns: 220/380 V 380/660 V 220/380/440 V Esses valores indicam as tensões nas quais o motor pode operar, desde que seja feita a ligação correta dos terminais. O que significa 220/380 V? Quando a placa informa: 220/380 V Isso significa que o motor foi projetado para operar em duas tensões diferentes. A diferença está na forma como os terminais são conectados. Em motores trifásicos, normalmente ocorre da seguinte maneira: Ligação em 220 V Os enrolamentos são conectados em triângulo (Δ). Essa configuração permite que cada enrolamento receba aproximadamente 220 V. Ligação em 380 V Os enrolamentos são conectados em estrela (Y). Nessa configuração, a tensão entre fases é de 380 V, mas cada enrolamento continua recebendo aproximadamente 220 V. É por isso que a ligação correta é tão importante. Como saber qual ligação utilizar? Além da tensão, a própria placa costuma apresentar um diagrama mostrando como devem ser ligados os terminais. Esses diagramas indicam: posição dos jumpers; ligação estrela; ligação triângulo; identificação dos terminais (U1, V1, W1, U2, V2 e W2). Nunca faça a ligação apenas “como estava anteriormente”. Sempre confirme o diagrama presente na placa do fabricante. O que acontece se o motor for ligado errado? A ligação incorreta pode provocar diferentes sintomas. Motor ligado em 220 V quando deveria estar em 380 V Normalmente ocorre: Corrente muito elevada; Aquecimento rápido; Atuação da proteção; Queima dos enrolamentos. Motor ligado em 380 V quando deveria estar em 220 V Nesse caso, geralmente o motor: Perde torque; Apresenta dificuldade para partir; Trabalha com baixo rendimento; Pode nem conseguir movimentar a carga. Outros dados importantes da placa Além da tensão, a placa fornece diversas informações essenciais para instalação e manutenção. Entre elas: Potência Expressa em CV ou kW. Corrente nominal Fundamental para dimensionar: Cabos; Disjuntores; Contatores; Relés térmicos. Frequência No Brasil normalmente: 60 Hz Motores importados podem operar originalmente em: 50 Hz Essa diferença altera a rotação e o desempenho do equipamento. Rotação Informa a velocidade nominal do motor. Exemplos: 1.740 rpm 1.760 rpm 3.500 rpm Fator de Serviço Indica quanto o motor suporta trabalhar acima da potência nominal em determinadas condições. Grau de proteção (IP) Mostra o nível de proteção contra poeira e água. Como confirmar a tensão da rede antes da instalação? Antes de energizar o equipamento, confirme a tensão disponível utilizando instrumentos adequados. Verifique: Tensão entre fases; Tensão fase-neutro (quando aplicável); Sequência de fases; Condições do painel elétrico. Essa simples conferência evita grande parte dos problemas encontrados durante a instalação. Erros mais comuns na interpretação da placa Entre os equívocos mais frequentes estão: ❌ Considerar apenas um dos valores da tensão; ❌ Ignorar o diagrama de ligação; ❌ Utilizar a mesma ligação de outro motor; ❌ Não verificar a frequência da rede; ❌ Substituir o motor sem conferir as especificações. Esses erros podem comprometer a operação e aumentar significativamente os custos de manutenção. Como a FLEP pode ajudar A FLEP Automação Industrial realiza instalação, manutenção e diagnóstico de motores elétricos industriais, garantindo que cada equipamento opere conforme as especificações do fabricante. Nossa equipe atua com: Interpretação de placas de motores; Instalação de motores trifásicos; Parametrização de inversores de frequência; Retrofit de máquinas industriais; Inspeção de painéis elétricos; Manutenção preventiva e corretiva. Atendemos empresas do Sul, Sudeste e Mato Grosso do Sul, oferecendo soluções para aumentar a confiabilidade e a eficiência das operações industriais. Solicite um diagnóstico técnico Precisa instalar, substituir ou identificar corretamente um motor elétrico? A equipe da FLEP Automação Industrial pode ajudar na análise das especificações, instalação e parametrização do equipamento. 👉 Entre em contato conosco e garanta uma instalação segura e eficiente.
Comunicação Industrial: Por Que Sua Máquina Perde Comunicação com CLPs e IHMs?

Em uma linha de produção automatizada, poucas falhas geram tanta preocupação quanto a perda de comunicação entre o CLP (Controlador Lógico Programável) e a IHM (Interface Homem-Máquina). Quando essa comunicação falha, a operação pode sofrer desde pequenas interrupções até uma parada completa da linha. O mais preocupante é que, em muitos casos, o problema não está no CLP ou na IHM, mas em fatores externos que passam despercebidos durante a rotina de manutenção. Neste artigo, você vai entender as principais causas das falhas de comunicação industrial e descobrir como evitá-las antes que elas afetem a produtividade da sua empresa. O que é a comunicação entre CLP e IHM? O CLP é responsável por controlar a lógica da máquina, enquanto a IHM permite que operadores visualizem informações, ajustem parâmetros e acompanhem alarmes. Esses equipamentos trocam informações constantemente por meio de protocolos de comunicação industrial. Quando essa troca de dados é interrompida, a máquina pode apresentar sintomas como: Perda de comandos; Alarmes de comunicação; Telas congeladas; Informações incorretas; Parada inesperada da produção. Quais são os principais sinais de falha de comunicação? Antes da perda total da comunicação, normalmente aparecem alguns sintomas. Os mais comuns são: Mensagens de “Communication Error”; Atualização lenta das informações na IHM; Comandos que demoram para responder; Alarmes intermitentes; Reinicializações inesperadas; Máquinas funcionando parcialmente. Esses sinais indicam que algo está comprometendo a estabilidade da rede industrial. As 7 principais causas da perda de comunicação entre CLPs e IHMs 1. Cabos de comunicação danificados Essa é uma das causas mais frequentes. Cabos Ethernet, Profibus, Profinet, Modbus ou RS-485 podem sofrer: Dobras excessivas; Rompimentos internos; Conectores oxidados; Vibração constante. O problema costuma ser intermitente, dificultando o diagnóstico. Como evitar Realizar inspeções periódicas e substituir cabos com sinais de desgaste. 2. Conectores mal fixados Em ambientes industriais sujeitos à vibração, conectores podem afrouxar com o tempo. Mesmo uma pequena folga pode causar perda momentânea de comunicação. Como evitar Inspecionar conectores durante as manutenções preventivas. 3. Interferência eletromagnética Motores, inversores de frequência e cabos de potência podem gerar interferências na comunicação quando a instalação não segue boas práticas. Isso acontece principalmente quando cabos de comunicação percorrem o mesmo caminho dos cabos de força. Como evitar Separar cabos de potência e comunicação e utilizar cabos blindados quando necessário. 4. Problemas de parametrização Mudanças em: Endereço IP; Taxa de comunicação (baud rate); Protocolo; Configuração do dispositivo; Podem impedir a comunicação entre os equipamentos. Esse tipo de problema costuma surgir após manutenções ou substituição de componentes. Como evitar Documentar todas as configurações e realizar backups antes de qualquer alteração. 5. Fontes de alimentação instáveis CLPs e IHMs dependem de alimentação estável. Oscilações ou quedas de tensão podem provocar reinicializações e perda de comunicação. Como evitar Verificar periodicamente fontes de alimentação e qualidade da energia. 6. Equipamentos desatualizados Em algumas plantas industriais, equipamentos de diferentes gerações precisam trabalhar juntos. Versões incompatíveis de firmware ou protocolos podem causar falhas de comunicação. Como evitar Planejar atualizações e validar compatibilidade antes de substituir equipamentos. 7. Falta de manutenção na rede industrial A comunicação industrial também precisa de manutenção. Switches, conectores, cabos e dispositivos ativos devem ser inspecionados regularmente. Ignorar essa infraestrutura aumenta significativamente o risco de falhas. Como identificar rapidamente a origem do problema? Quando ocorre perda de comunicação, muitas empresas substituem CLPs ou IHMs sem necessidade. O ideal é seguir uma sequência lógica de diagnóstico: ✔ Verificar alimentação elétrica; ✔ Inspecionar cabos; ✔ Testar conectores; ✔ Validar parâmetros de comunicação; ✔ Analisar alarmes registrados; ✔ Testar comunicação com notebook; ✔ Verificar dispositivos intermediários da rede. Essa abordagem reduz o tempo de parada e evita trocas desnecessárias de componentes. Como evitar falhas de comunicação industrial Algumas práticas reduzem significativamente esse tipo de ocorrência. Faça manutenção preventiva da rede A comunicação industrial deve fazer parte do plano de manutenção da fábrica. Padronize a instalação Utilize cabos apropriados, respeite distâncias e siga as recomendações dos fabricantes. Documente toda a rede Ter diagramas atualizados facilita o diagnóstico e reduz o tempo de intervenção. Monitore alarmes Pequenas falhas recorrentes costumam indicar problemas maiores em desenvolvimento. Invista em diagnóstico técnico Nem toda perda de comunicação é causada por defeito em equipamentos. Um diagnóstico especializado identifica a causa raiz com rapidez e segurança. Como a FLEP pode ajudar A FLEP Automação Industrial atua na identificação e solução de falhas em sistemas de automação industrial. Entre os serviços realizados estão: Diagnóstico de falhas em CLPs e IHMs; Parametrização de sistemas de automação; Manutenção em painéis elétricos; Inspeção de redes industriais; Retrofit de máquinas; Manutenção preventiva e corretiva; Integração de equipamentos industriais. Atendemos indústrias do Sul, Sudeste e Mato Grosso do Sul, oferecendo suporte técnico para aumentar a disponibilidade dos equipamentos e reduzir paradas não programadas. Conclusão A perda de comunicação entre CLPs e IHMs raramente acontece por acaso. Na maioria das vezes, ela é consequência de problemas simples, como cabos danificados, conectores frouxos ou falhas de parametrização. Com inspeções periódicas, manutenção preventiva e um diagnóstico técnico adequado, é possível evitar interrupções inesperadas e manter a linha de produção operando com segurança e eficiência. Solicite um diagnóstico técnico Sua máquina apresenta falhas de comunicação ou alarmes recorrentes? A equipe da FLEP Automação Industrial pode identificar a causa do problema e propor soluções para aumentar a confiabilidade da sua operação. 👉 Entre em contato e descubra como reduzir falhas de comunicação na sua linha de produção.
Sua máquina para “do nada”? O problema pode não estar onde você imagina

A máquina para. O prejuízo começa. Na indústria, uma máquina raramente para “do nada”.Na maioria das vezes, ela já vinha dando sinais, pequenos alertas que passam despercebidos até se transformarem em uma parada inesperada. E quando isso acontece, o impacto vai muito além do equipamento: produção interrompida operadores parados atrasos logísticos desperdício de produto manutenção emergencial O pior? Muitas dessas falhas começam em problemas simples e invisíveis. O verdadeiro problema pode estar no sistema elétrico É comum associar falhas industriais apenas à parte mecânica.Mas, na prática, muitos problemas começam em pontos como: Conexões frouxas Aquecimento em painel elétrico Sensores desregulados Falhas de comunicação Cabos danificados Aterramento inadequado Oscilação elétrica Esses problemas geram falhas intermitentes, aquelas que aparecem sem padrão aparente e dificultam o diagnóstico. Sinais de que sua máquina está prestes a falhar Alguns sinais costumam aparecer antes da parada completa: 🔸 Desarmes frequentes Disjuntores ou proteções atuando sem motivo claro. 🔸 Oscilação no funcionamento Máquina perde ritmo, trava ou reinicia. 🔸 Sensores falhando aleatoriamente Leituras inconsistentes causam interrupções no processo. 🔸 Aquecimento em painéis elétricos Muito comum em conexões frouxas e sobrecargas. 🔸 Variação de velocidade em motores Pode indicar problemas em parametrização ou alimentação elétrica. O perigo das falhas intermitentes As falhas intermitentes são algumas das mais perigosas na indústria. Por quê? Porque elas: Aparecem e desaparecem Dificultam identificação Geram manutenção repetitiva Aumentam o tempo de parada E muitas empresas acabam trocando componentes sem resolver a causa real do problema. O custo invisível da falta de diagnóstico Quando a origem da falha não é identificada corretamente, os prejuízos se acumulam: perda de produtividade desperdício de matéria-prima aumento de manutenção corretiva redução da vida útil dos equipamentos consumo excessivo de energia 👉 Em muitos casos, o problema poderia ter sido resolvido antes da parada total com uma análise técnica preventiva. Como evitar esse tipo de parada na indústria A melhor estratégia é atuar antes da falha acontecer. ✔ Inspeção elétrica preventiva Reaperto de conexões, análise térmica e inspeção de componentes. ✔ Verificação de sensores e comunicação Evita falhas falsas e interrupções inesperadas. ✔ Monitoramento de motores e inversores Identifica comportamento anormal antes da quebra. ✔ Diagnóstico técnico especializado Localiza a causa raiz do problema e não apenas o sintoma. Como a FLEP atua nesse cenário A FLEP Automação Industrial realiza: diagnósticos técnicos em campo inspeção de painéis elétricos análise de falhas industriais ajustes em sensores, CLPs e inversores manutenção preventiva e corretiva Nosso foco é identificar a origem real da falha antes que ela comprometa sua produção. 📍 Atendemos indústrias do Sul, Sudeste e Mato Grosso do Sul. Sua máquina apresenta falhas intermitentes ou paradas inesperadas? 👉 Fale com a FLEP e solicite uma avaliação técnica da sua operação: CLIQUE AQUI
Automação em Empacotadoras: Onde estão os gargalos que travam sua produção

Por que sua empacotadora não está performando como deveria? Na indústria, a empacotadora é uma das etapas mais críticas da linha de produção.Quando ela para, desacelera ou falha, o impacto é imediato: Perda de produtividade Aumento de retrabalho Desperdício de produto Atraso nas entregas E, na maioria dos casos, o problema não está na máquina em si, mas nos gargalos ocultos do processo. O que são gargalos na empacotadora? Gargalos são pontos do processo onde há limitação de desempenho, impedindo que a produção flua no ritmo ideal. Na prática, são os fatores que fazem sua empacotadora: Parar sem motivo aparente Trabalhar abaixo da capacidade Gerar inconsistência na produção Principais gargalos em empacotadoras industriais 1. Alimentação irregular de produto Um dos problemas mais comuns. O que acontece: Fluxo instável Variação de peso Falhas no enchimento Causa: Falta de sincronização entre dosador e empacotadora Sensores mal ajustados 2. Sensores mal posicionados ou inadequados Sensores são fundamentais para o funcionamento da máquina. Problemas comuns: Leitura incorreta Falhas intermitentes Parada desnecessária Resultado: Máquina para sem necessidade Perda de produtividade 3. Parametrização incorreta do CLP ou IHM Muito mais comum do que parece. Erros típicos: Tempos mal ajustados Lógica de processo inadequada Falta de sincronismo entre etapas Consequência: Ciclos lentos Perda de eficiência 4. Problemas pneumáticos Sistemas pneumáticos são críticos em empacotadoras. Falhas comuns: Pressão instável Vazamentos Válvulas desgastadas Impacto: Movimentos imprecisos Falha no fechamento de embalagens 5. Desgaste mecânico não identificado Com o tempo, componentes sofrem desgaste natural. Exemplos: Correias Roletes Guias Sistemas de solda Resultado: Desalinhamento Falhas recorrentes Aumento de manutenção corretiva 6. Integração deficiente entre equipamentos Empacotadora não trabalha sozinha. Quando há falha na integração com: Dosadores Esteiras Paletização O sistema perde eficiência como um todo. O custo invisível dos gargalos Empresas que não identificam esses pontos enfrentam: Queda de produtividade de até 25% Aumento no consumo de energia Custos elevados com manutenção corretiva Perda de competitividade Ou seja: o problema não aparece no início, mas pesa no resultado final. Como a automação elimina esses gargalos A automação industrial atua diretamente nesses pontos críticos: Ajuste fino de sensores Evita leituras incorretas e paradas desnecessárias Parametrização correta de CLP e IHM Garante sincronização e fluidez do processo Monitoramento em tempo real Permite identificar falhas antes que impactem a produção Integração completa da linha Todos os equipamentos trabalham em conjunto Como a FLEP atua nesse cenário A FLEP Automação Industrial trabalha diretamente na otimização de empacotadoras, com foco em: Diagnóstico de gargalos em campo Ajustes em CLP e IHM Correção de falhas em sensores e sistemas pneumáticos Retrofit e melhorias de desempenho Atendemos indústrias do Sul, Sudeste e Mato Grosso do Sul Fale conosco clicando aqui.
7 Erros na Instalação de Motores Elétricos que podem estar custando caro para sua indústria

Por que erros na instalação de motores são tão críticos? Na indústria, o motor elétrico está presente em praticamente tudo: esteiras, empacotadoras, dosadoras, paletizadoras. Um erro na instalação não gera só falha, ele gera: Parada de produção Queima de equipamento Aumento de consumo de energia Custos inesperados com manutenção E o pior: muitos desses erros são simples e evitáveis. 1. Ligação incorreta da tensão Um dos erros mais comuns é ligar o motor em uma tensão diferente da especificada na placa. 👉 Exemplo real:Motor 220/380V ligado errado pode causar: Superaquecimento Baixo rendimento Queima do motor 💡 Dica prática:Sempre conferir a placa do motor e o tipo de ligação (estrela/triângulo) antes de energizar. 2. Dimensionamento incorreto de cabos e proteção Cabos subdimensionados ou disjuntores mal ajustados geram: Queda de tensão Aquecimento Desarme frequente 👉 Isso impacta diretamente na produtividade. 💡 Solução:Dimensionar corretamente com base na corrente nominal + fator de serviço. 3. Falta de alinhamento mecânico Muito comum em motores acoplados a redutores, esteiras e bombas. Consequências: Vibração excessiva Desgaste prematuro de rolamentos Quebra de acoplamento 💡 Regra de ouro:Alinhamento mecânico correto = maior vida útil. 4. Falta de ventilação adequada Motor instalado em ambiente fechado ou sem circulação de ar. Resultado: Superaquecimento Redução da vida útil Perda de eficiência 💡 Dica:Sempre respeitar o grau de proteção (IP) e condições do ambiente. 5. Uso incorreto de inversor de frequência Muito comum na indústria moderna. Erros frequentes: Parametrização errada Falta de ajuste de corrente Rampas mal configuradas 👉 Isso pode causar: Travamento do sistema Sobrecarga Desgaste do motor 6. Ignorar a placa do motor Esse é um dos erros mais críticos e mais negligenciados. A placa informa: Potência Corrente Tensão Fator de serviço RPM 👉 Ignorar isso é trabalhar “no escuro”. 💡 Regra:Leitura correta da placa = instalação correta. 7. Falta de aterramento adequado Um problema silencioso, mas extremamente perigoso. Consequências: Choque elétrico Interferência em sistemas Falhas intermitentes 👉 Muito comum em painéis e máquinas antigas. O impacto desses erros na indústria Empresas que não seguem boas práticas enfrentam: Até 30% de aumento no consumo de energia Paradas não programadas frequentes Custos elevados com manutenção corretiva 👉 Ou seja: o barato sai caro. Como evitar esses problemas na prática Para garantir eficiência e segurança: ✔ Sempre validar dados da placa✔ Fazer dimensionamento elétrico correto✔ Utilizar parametrização adequada em inversores✔ Realizar manutenção preventiva✔ Contar com suporte técnico especializado Como a FLEP pode ajudar A FLEP Automação Industrial atua diretamente na solução desses problemas com: Instalação e parametrização de motores e inversores Diagnóstico técnico em campo Ajustes em painéis elétricos Retrofit e otimização de sistemas industriais 📍 Atendemos Sul, Sudeste e Mato Grosso do Sul Fale conosco agora!
Diagnóstico técnico industrial: o erro que gera custos desnecessários

Em muitas indústrias, quando uma máquina apresenta falha, a primeira reação é substituir peças ou fazer ajustes rápidos para retomar a produção. O problema é que intervenções sem diagnóstico correto raramente resolvem a causa real do defeito. Esse tipo de abordagem gera custos desnecessários, retrabalho técnico e falhas recorrentes que podem comprometer a eficiência da linha produtiva. Neste artigo você vai entender: Por que diagnósticos errados aumentam o custo operacional Quais são os erros mais comuns na manutenção industrial Como realizar um diagnóstico técnico eficiente Quando buscar suporte especializado O que é diagnóstico técnico industrial O diagnóstico técnico industrial é o processo de analisar sistematicamente um equipamento ou sistema automatizado para identificar a causa raiz de uma falha. Ele envolve avaliação de diversos fatores, como: Sinais elétricos Comunicação entre equipamentos Sensores e atuadores Parâmetros de inversores e servodrives Lógica de CLP e IHM Condições mecânicas e pneumáticas O objetivo não é apenas restaurar o funcionamento do equipamento, mas eliminar a origem do problema para evitar novas paradas. O custo oculto de diagnósticos incorretos Quando a causa raiz não é identificada, a indústria acaba acumulando prejuízos que muitas vezes passam despercebidos. Entre os principais impactos estão: Troca desnecessária de componentes Sem análise correta, peças como sensores, inversores ou placas eletrônicas são substituídas mesmo estando em perfeito funcionamento. Retrabalho técnico O equipamento volta a apresentar falha pouco tempo depois, exigindo novas intervenções. Paradas não planejadas Cada nova falha interrompe a produção, afetando prazos e produtividade. Aumento do custo de manutenção O tempo gasto com intervenções repetidas eleva significativamente o custo de manutenção da linha. Erros mais comuns no diagnóstico de máquinas industriais Em linhas automatizadas, alguns erros são bastante recorrentes. Intervenção baseada apenas em sintomas Muitas vezes o técnico atua apenas sobre o efeito visível do problema, sem investigar sua origem. Exemplo: Máquina para → troca sensor Problema volta → troca CLP Problema continua → troca drive No final, a causa real pode estar em interferência elétrica, falha de comunicação ou parametrização incorreta. Falta de análise da comunicação entre equipamentos Grande parte das falhas industriais hoje está relacionada a comunicação entre: CLPs inversores servodrives redes industriais Problemas em redes Ethernet, RS232 ou RS485 podem causar falhas intermitentes difíceis de identificar sem ferramentas adequadas. Ausência de análise de vibração ou esforço mecânico Falhas elétricas muitas vezes têm origem em fatores mecânicos como: desalinhamento esforço excessivo vibração desgaste de componentes Sem essa análise, o problema continua ocorrendo. Como fazer um diagnóstico técnico eficiente Um diagnóstico industrial eficiente segue uma metodologia estruturada. 1️⃣ Levantamento de histórico do equipamento Antes da intervenção é importante analisar: histórico de falhas alterações recentes manutenção anterior 2️⃣ Verificação elétrica e eletrônica Avaliação de: tensão de alimentação sinais de sensores integridade de cabos aterramento e interferência 3️⃣ Análise de software e parâmetros Equipamentos automatizados dependem de configuração correta. É necessário verificar: parâmetros de inversores lógica de CLP comunicação entre dispositivos 4️⃣ Testes operacionais controlados Simular condições de operação ajuda a identificar falhas intermitentes que não aparecem em testes simples. Quando buscar suporte especializado Em equipamentos automatizados, algumas falhas exigem conhecimento multidisciplinar envolvendo: Automação industrial Eletrônica Mecânica Redes industriais Quando o problema persiste após intervenções básicas, contar com suporte técnico especializado pode evitar custos elevados e longos períodos de parada. Empresas com experiência em diagnóstico técnico conseguem identificar rapidamente a causa raiz do problema e restaurar a operação com segurança. Diagnóstico técnico evita prejuízos na indústria Intervenções rápidas podem parecer solução no curto prazo, mas somente um diagnóstico técnico preciso elimina falhas recorrentes. Ao identificar a causa raiz, a indústria reduz: paradas inesperadas custos de manutenção troca desnecessária de peças perda de produtividade Investir em diagnóstico correto significa mais confiabilidade e eficiência para a operação industrial. Precisa de diagnóstico técnico em equipamentos industriais? A FLEP Automação Industrial atua com diagnóstico técnico especializado em equipamentos automatizados, incluindo: Empacotadoras Envasadoras Sistemas de dosagem Linhas de paletização Redes industriais e sistemas de controle 👉 Antes da próxima falha, agende um diagnóstico técnico especializado. Clique aqui.
Paradas não programadas na indústria: como reduzir falhas e prejuízos com manutenção e automação

Paradas não programadas: um dos maiores prejuízos da indústria As paradas não programadas na indústria estão entre os principais fatores de perda de produtividade, aumento de custos e atrasos em entregas. Quando uma máquina ou sistema para de forma inesperada, o impacto vai além da manutenção: afeta planejamento, logística, faturamento e até a confiança do cliente final. Em muitos casos, essas paradas poderiam ser evitadas com manutenção adequada e automação industrial bem aplicada. O que são paradas não programadas na indústria Paradas não programadas são interrupções inesperadas no processo produtivo, causadas por falhas técnicas, operacionais ou de projeto. Elas ocorrem sem planejamento prévio e exigem intervenção imediata da equipe de manutenção. Diferente das paradas planejadas, essas falhas geram: Perda de produção Desperdício de matéria-prima Retrabalho Custos extras com horas improdutivas Principais causas das paradas não programadas Na prática industrial, as causas mais comuns são: Falhas elétricas e em painéis Componentes mal dimensionados, conexões frouxas ou painéis desatualizados são fontes frequentes de falhas. Sensores mal aplicados ou descalibrados Sensores inadequados para a aplicação geram leituras incorretas, falhas intermitentes e paradas recorrentes. Ausência de manutenção preventiva Quando a manutenção atua apenas de forma corretiva, os problemas se acumulam até causar falhas críticas. Problemas em sistemas de automação Falhas em CLPs, IHMs, inversores e redes industriais impactam diretamente a estabilidade do processo. Desgaste mecânico não monitorado Rolamentos, cilindros, correias e componentes pneumáticos sem inspeção periódica acabam falhando sem aviso. Impactos das paradas não programadas na produção Uma única parada inesperada pode gerar: Atraso no cronograma de produção Perda de eficiência operacional Aumento do custo por unidade produzida Comprometimento da segurança Queda na confiabilidade do processo Por isso, reduzir paradas não é apenas um tema de manutenção é gestão industrial. Como a manutenção ajuda a reduzir paradas não programadas A aplicação correta de manutenção preventiva e preditiva permite identificar falhas antes que elas causem a parada do sistema. Entre os principais benefícios estão: Identificação precoce de falhas elétricas e mecânicas Planejamento de intervenções Redução de manutenções corretivas emergenciais Maior vida útil dos equipamentos Manutenção bem estruturada transforma paradas inesperadas em ações planejadas. O papel da automação industrial na redução de falhas A automação industrial atua como uma aliada fundamental na redução de paradas, permitindo: Monitoramento contínuo de processos Diagnóstico rápido de falhas Padronização de operações Integração entre máquinas e sistemas Quando bem aplicada, a automação aumenta a confiabilidade da produção e reduz a dependência de intervenções emergenciais. Manutenção e automação: estratégia para produção contínua A combinação entre manutenção industrial eficiente e automação bem aplicada cria um ambiente produtivo mais estável, previsível e seguro. Empresas que investem nessa estratégia conseguem: Reduzir paradas não programadas Controlar custos de manutenção Aumentar produtividade Garantir maior disponibilidade dos equipamentos Conclusão: reduzir paradas é aumentar competitividade As paradas não programadas na indústria não devem ser tratadas como algo normal. Elas são sinais claros de falhas técnicas, ausência de planejamento ou automação inadequada. Com uma estratégia correta de manutenção e automação industrial, é possível reduzir falhas, evitar prejuízos e manter a produção funcionando de forma contínua. Quer reduzir paradas não programadas na sua indústria? A FLEP Automação Industrial é especializada em manutenção, automação e soluções técnicas para aumentar a confiabilidade dos processos industriais. 👉 Fale com um técnico e agende um diagnóstico da sua operação.
Máquina parada na indústria: suporte técnico eficiente evita prejuízos

Quando uma máquina para na indústria, o impacto vai muito além da manutenção. Cada minuto de parada representa perda de produção, atraso em entregas, desperdício de material e aumento de custos operacionais. Em muitos casos, o problema não é apenas a falha do equipamento, mas um suporte técnico ineficiente, que não atua na causa real do problema. Neste artigo, você vai entender como um suporte técnico industrial especializado pode reduzir paradas, evitar prejuízos e manter sua linha de produção funcionando de forma contínua. O custo real de uma máquina parada Paradas inesperadas em máquinas industriais afetam diretamente: Produtividade da linha Cumprimento de prazos Qualidade do produto Custos com horas extras e retrabalho Imagem da empresa diante dos clientes Quanto mais tempo a máquina fica parada, maior é o impacto financeiro. Por isso, reduzir paradas não é apenas uma questão técnica, é uma decisão estratégica. O que causa paradas inesperadas em máquinas industriais A maioria das falhas que levam a uma máquina parada não acontece por acaso. Elas geralmente estão ligadas a: Falhas elétricas e em painéis de comando Sensores mal aplicados ou descalibrados Problemas em inversores, CLPs ou IHMs Desgaste mecânico não identificado Falta de manutenção preventiva e preditiva Sem monitoramento adequado e intervenção técnica correta, esses problemas evoluem até provocar a interrupção total da produção. Por que o suporte técnico ineficiente agrava o problema Um suporte técnico que atua apenas de forma reativa trocando peças sem análise tende a gerar: Repetição das mesmas falhas Diagnósticos imprecisos Troca desnecessária de componentes Aumento do custo de manutenção Maior tempo de máquina parada Sem uma abordagem técnica estruturada, o problema não é resolvido na origem, apenas “remendado”. Como um suporte técnico eficiente evita prejuízos Um suporte técnico industrial eficiente trabalha de forma diferente. Ele atua com foco em: 1. Diagnóstico preciso Análise da causa raiz da falha, identificando se o problema está no sensor, no painel, na programação, no motor ou no sistema mecânico. 2. Manutenção preventiva e preditiva Ações programadas para evitar que falhas ocorram, reduzindo paradas não programadas. 3. Padronização de ajustes Configurações corretas de CLP, inversores, sensores e sistemas de automação garantem estabilidade da operação. 4. Redução de custos Menos retrabalho, menos trocas desnecessárias e menos horas extras. 5. Continuidade da produção O principal objetivo é manter a máquina rodando com segurança, qualidade e previsibilidade. 5 ações práticas para reduzir paradas e prejuízos Empresas que desejam evitar paradas recorrentes devem adotar algumas práticas fundamentais: Implementar manutenção preventiva em máquinas e painéis elétricos Monitorar sensores, atuadores e sistemas de automação Atualizar e revisar a programação de CLPs e IHMs Realizar inspeções periódicas em motores e inversores Contar com uma assistência técnica industrial especializada Essas ações reduzem drasticamente o risco de falhas críticas. Conclusão: produtividade sem paradas começa pela técnica certa Ter uma máquina parada na indústria não é apenas um problema operacional é um fator que compromete a rentabilidade do negócio. Com um suporte técnico eficiente, baseado em manutenção preventiva, automação industrial e diagnóstico técnico correto, é possível reduzir paradas, evitar prejuízos e aumentar a produtividade da sua linha. Quer evitar que sua máquina pare novamente? A FLEP Automação Industrial é especializada em manutenção, automação e suporte técnico para equipamentos industriais. 👉 Agende agora um diagnóstico técnico com a nossa equipe e mantenha sua produção funcionando sem interrupções.
